MIG/MAG costuma ser a primeira opção para produtividade em oficina; TIG ganha espaço quando o controle e o acabamento são prioridade; eletrodo revestido favorece mobilidade e trabalhos externos. A escolha final depende do metal, da espessura, do ambiente e do tempo que a máquina precisa permanecer soldando.
Comece pela aplicação mais frequente. Comprar pela maior amperagem ou pela palavra “multiprocesso” pode deixar de fora justamente o recurso necessário. Uma fonte com MIG/MAG e eletrodo, por exemplo, não oferece automaticamente TIG. Mesmo entre máquinas TIG, há diferenças decisivas entre corrente contínua, corrente alternada e abertura de arco.
MIG/MAG: quando a produtividade pesa mais
O MIG/MAG utiliza arame consumível alimentado continuamente. Essa alimentação reduz as interrupções para troca de eletrodos e favorece trabalhos repetitivos, como a fabricação de peças em aço carbono em uma oficina preparada. O operador ainda controla a posição da tocha e o deslocamento: alimentação automática de arame não significa soldagem automática.
A diferença entre MIG e MAG está no gás de proteção. MIG usa gás inerte, como argônio; MAG utiliza gás ativo ou mistura com componente ativo, como CO₂. A combinação entre arame, metal e gás precisa ser adequada à aplicação. Trocar apenas o cilindro não transforma qualquer conjunto em uma solução para outro material.
Em chapas finas, o comportamento em baixa corrente e os recursos de controle também importam. A capacidade máxima da máquina, sozinha, não informa a facilidade de evitar perfurações e deformações. Para produção, avalie ainda a capacidade do carretel, a alimentação do arame, o conjunto da tocha e o ciclo de trabalho.
Onde exige atenção: correntes de ar podem prejudicar a proteção gasosa e favorecer porosidade. O posto deve proteger a solda do vento e, ao mesmo tempo, contar com ventilação e extração de fumos adequadas.
“MIG sem gás” é arame tubular autoprotegido
A expressão comercial costuma indicar FCAW-S, soldagem com arame tubular autoprotegido. O fluxo dentro do arame fornece a proteção necessária, dispensando gás externo. Também existem arames tubulares que exigem gás de proteção. Portanto, “tubular” não significa automaticamente “sem cilindro”.
Verifique o tipo exato de arame e a compatibilidade da fonte, das roldanas, do conduíte e dos bicos. A polaridade deve seguir a ficha do consumível e o manual da máquina. Não adote uma regra única para todos os arames nem simplesmente desligue o gás de um conjunto preparado para arame sólido.
TIG: quando controle e acabamento justificam mais tempo
No TIG, o arco parte de um eletrodo de tungstênio não consumível. Quando necessário, o metal de adição é fornecido separadamente. A proteção utiliza gás inerte, normalmente argônio, conforme o material e o procedimento.
O processo permite controle cuidadoso do banho de fusão e é uma opção importante para chapas finas e peças em que a aparência do cordão importa. Em contrapartida, o TIG manual normalmente exige mais coordenação e tempo de execução que o MIG/MAG. A escolha faz sentido quando esse controle compensa o menor ritmo de deposição.
Aço carbono, inox e alumínio pedem atenção diferente à fonte. TIG DC, em corrente contínua, é utilizado em aço carbono e inox. Para o trabalho usual de TIG em alumínio, procure uma fonte AC/DC com recursos adequados à aplicação: a corrente alternada contribui para a limpeza da camada de óxido. Existem aplicações especiais de TIG DC em alumínio, mas elas não tornam qualquer inversora DC uma compra apropriada para essa finalidade.
Observe também a abertura do arco. LiftArc/Lift TIG e alta frequência (HF) são recursos diferentes. Uma máquina anunciada com Lift TIG não deve ser tratada como TIG HF. Tocha, controle de gás e acessórios também variam entre modelos e pacotes.
Eletrodo revestido: mobilidade e menos itens para transportar
No eletrodo revestido, também chamado MMA ou SMAW, o revestimento participa da proteção da solda e forma escória. O processo dispensa cilindro de gás externo e costuma ser uma alternativa prática para manutenção e deslocamentos entre locais de trabalho.
Ele é menos dependente da proteção contra correntes de ar que MIG/MAG com gás e TIG. Isso não libera trabalho sob chuva, com peças molhadas ou em condições inseguras. A preparação da superfície continua necessária, e o consumível deve atender ao metal, à posição de soldagem e ao procedimento.
Considere as paradas para trocar eletrodos e remover escória no cálculo de produtividade. Em material muito fino, o controle pode ser mais difícil. Para comprar a fonte, verifique quais tipos de eletrodo ela suporta; não presuma que toda inversora trabalha igualmente com rutílicos, básicos e celulósicos.
Como decidir pela sua rotina
- Produção repetitiva em aço carbono, dentro da oficina: comece avaliando MAG, com atenção à proteção gasosa, à alimentação do arame e ao tempo efetivo de soldagem.
- Peças finas em inox e acabamento aparente: considere TIG DC quando o controle e a aparência justificarem o tempo de trabalho e a capacitação necessários.
- Serviços externos e deslocamentos frequentes: avalie eletrodo revestido; arame tubular autoprotegido também pode entrar na análise, desde que fonte e consumível sejam compatíveis.
- Alumínio recorrente: defina entre MIG com conjunto adequado ao arame de alumínio e TIG AC/DC. A palavra “multiprocesso” não resolve essa escolha.
Leve ao fornecedor o metal exato, a menor e a maior espessura usuais, o tipo de junta, o acabamento esperado e a frequência de uso. Não há uma tabela universal que converta apenas espessura em amperagem: junta, posição, consumível e procedimento alteram a necessidade.
Dois exemplos para entender as diferenças de equipamento
ESAB Rustler EM 215i: foco em arame e eletrodo
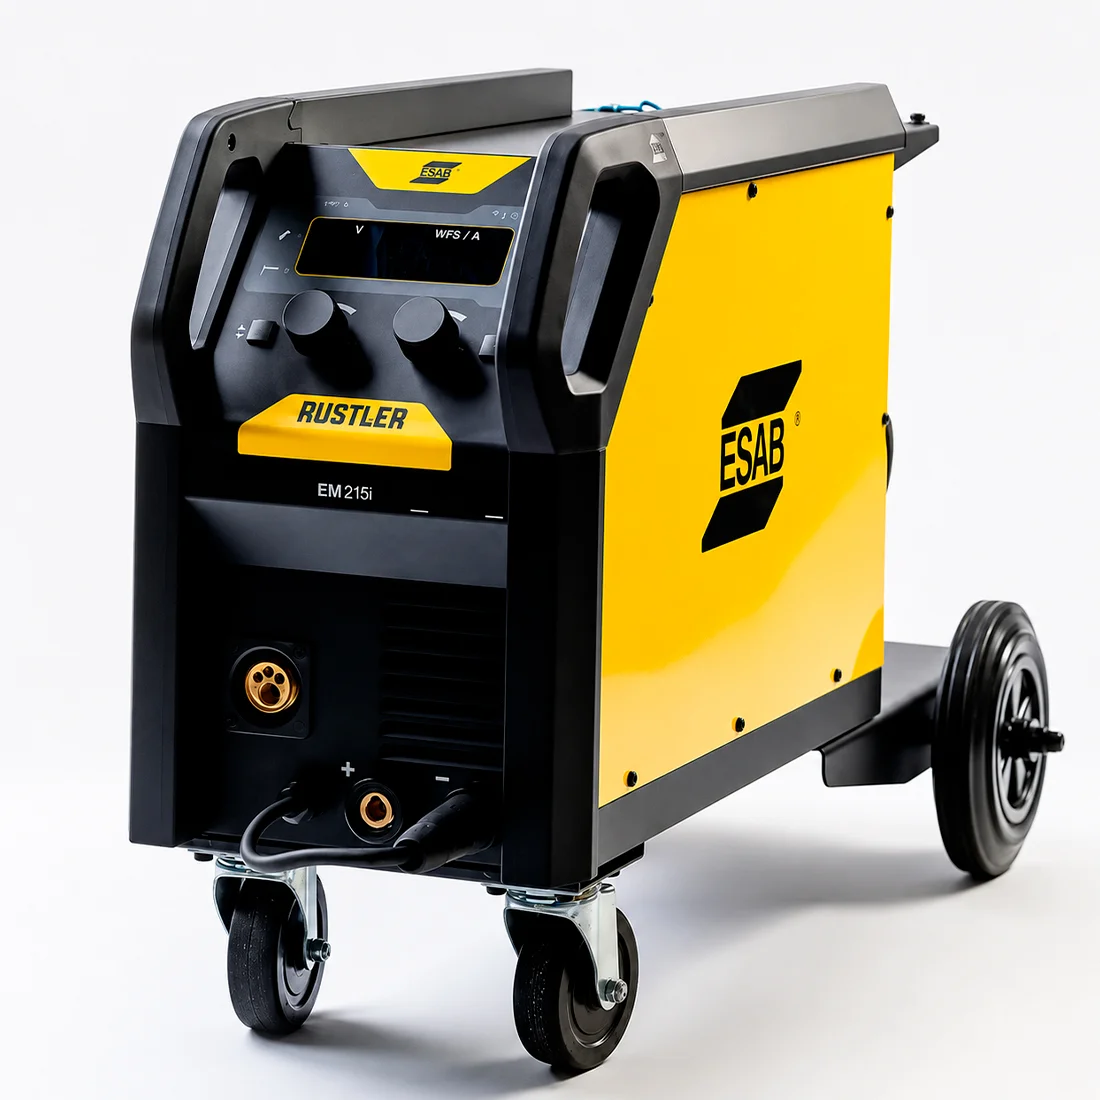
A Rustler EM 215i, código 0748504, reúne MIG/MAG, arames tubulares e eletrodo revestido. A ESAB especifica alimentação monofásica de 220 V e não apresenta TIG entre os processos desse modelo. É um exemplo para avaliar quando o trabalho pede alimentação contínua de arame e a possibilidade de usar eletrodos.
No pacote padrão descrito pela fabricante, a tocha MIG/MAG é opcional. Inclua no orçamento a tocha adequada ao material, os consumíveis e o sistema de gás quando necessário.
ESAB Rogue LHN 202i: eletrodo e TIG LiftArc
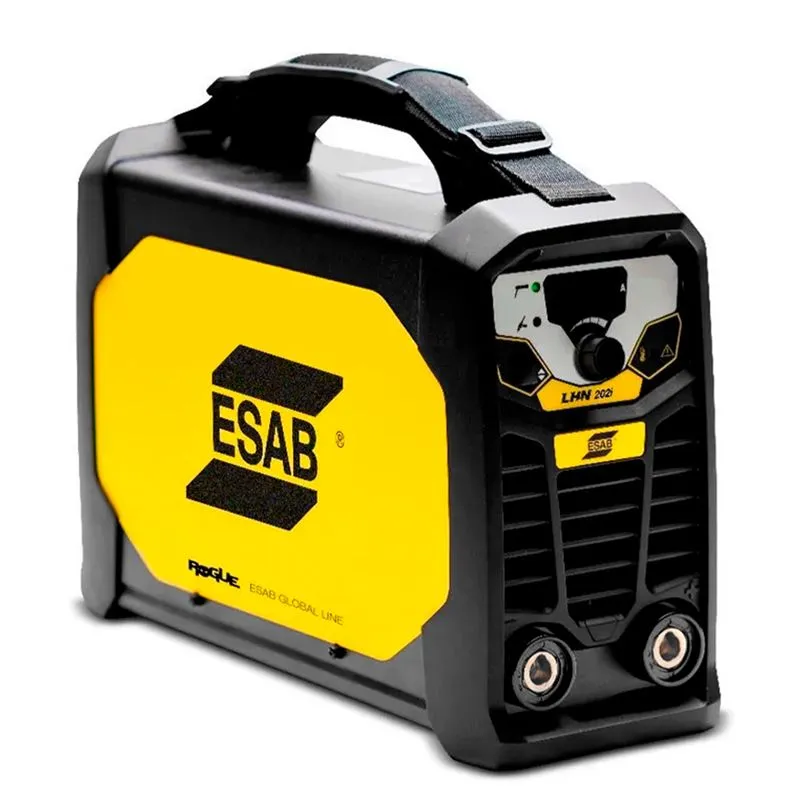
A Rogue LHN 202i, código 0742913, opera em 220 V monofásico e oferece eletrodo revestido e TIG DC com LiftArc. A tocha TIG é opcional, e o conjunto de gás precisa fazer parte do planejamento. Essa versão não é a 202i PRO bivolt e não oferece TIG AC para o trabalho usual com alumínio.
O modelo está sem estoque na Nikkeypar na consulta de 4 de outubro de 2026 e aparece aqui como referência técnica. Consulte a equipe sobre reposição e alternativas com os processos necessários.
Ciclo de trabalho e estrutura do posto entram na conta
Compare o ciclo na corrente que você realmente pretende utilizar. Na Rogue LHN 202i, a ficha ESAB informa, a 40 °C, 200 A a 25%, 129 A a 60% e 100 A a 100%, tanto em MMA quanto em TIG. Ciclo de 25% corresponde a 2,5 minutos de soldagem em um período de dez minutos, nas condições especificadas. “200 A” não significa operação contínua nessa corrente.
Além do preço da fonte, some consumíveis, tochas, gás, proteção e adequação elétrica. A instalação deve ser dimensionada por profissional qualificado, conforme o manual, incluindo aterramento e proteções. Não improvise adaptações de tomada ou extensões.
Use máscara de solda, vestimenta, luvas e demais EPIs adequados; proteja pessoas próximas e afaste inflamáveis. Controle fumos na origem com extração e ventilação apropriadas. Nunca solde recipientes que contenham ou tenham contido inflamáveis sem preparação técnica específica. Serviços em estruturas, vasos de pressão e componentes de segurança exigem procedimento e profissionais qualificados.
Escolha o processo pela aplicação e dimensione o conjunto completo. A equipe Nikkeypar pode ajudar a selecionar a máquina e os acessórios a partir dessas informações.
Referências técnicas: ESAB, MIG/MAG, TIG, arame autoprotegido, ficha Rustler EM 215i, ficha Rogue LHN 202i, corrente no TIG em alumínio e segurança na soldagem. Conteúdo conferido em 4 de outubro de 2026. Siga o manual do equipamento e a ficha do consumível utilizado.